

نحوه اندازهگیری فاصلههای بلبرینگ: راهنمای مهندسین و تیمهای تعمیر و نگهداری
فاصله یاتاقان یکی از آن جزئیاتی است که روی کاغذ مهم به نظر نمی رسد اما تصمیم می گیرد که آیا یاتاقان خنک، بی صدا و برای هزاران ساعت کار کند یا خیر. به عنوان یک تولید کننده بلبرینگ با کارخانه خودمان، ما در بسیاری از خطوط تولید، فاصله ها را اندازه گیری کرده ایم. در این راهنما، ما میخواهیم به شما نشان دهیم که چگونه در کارگاه خود، فاصله یاتاقانها را به طور دقیق اندازهگیری کنید، خواه در حال بازسازی یک ماشین، بررسی یک یاتاقان جدید یا برنامهریزی یک فرآیند کنترل کیفیت برای یک پروژه OEM هستید.
قبل از اندازه گیری: دو نوع خلاصی بلبرینگ
قبل از اینکه سنج را بردارید، مشخص کنید که واقعاً چه چیزی را اندازه میگیرید. عبارت بلبرینگ خلاصی می تواند به معنای دو مقدار متفاوت باشد. در موتورها، فاصله یاتاقان معمولاً به فاصله روغن بین ژورنال میل لنگ و پوسته یاتاقان اشاره دارد. این یک شکاف عمدی است که فیلم روغن موتور در حالی که قطعات در حال چرخش هستند پر می شود. در یاتاقانهای غلتشی، مانند بلبرینگهای شیار عمیق و بلبرینگهای تماس زاویهای، فاصله داخلی کل مقدار حرکت شعاعی یا محوری بین حلقهها و عناصر غلتشی در زمانی که بلبرینگ نصب نشده است، است. خطا نیست؛ این یک تناسب داخلی عمدی است که بر توزیع بار، سرعت و دما تأثیر می گذارد.
اگر به دنبال نقطه شروعی هستید که هر دو جهان را پوشش دهد، راهنمای ما به آن است انواع بلبرینگ شیار عمیق می تواند به شما در درک نحوه عملکرد ترخیص کالا در پرکاربردترین خانواده یاتاقان های نورد کمک کند.
اندازه گیری فاصله روغن بلبرینگ موتور
ترخیص یاتاقان موتور یک ترخیص روغن است. اندازه گیری نسبتاً ساده است اگر یک گیج حفره گیر خوب و یک میکرومتر بیرونی داشته باشید. با تمیز کردن ژورنال های میل لنگ و زین های بلبرینگ شروع کنید. هر کثیفی یا سوراخی عدد نهایی را تغییر می دهد. قطر ژورنال را با میکرومتر اندازه بگیرید و آن را ثبت کنید. درج های بلبرینگ را در بلوک و کلاهک نصب کنید، دنباله گشتاور و مقدار گشتاور را با دقت دنبال کنید. درپوش را به صورت مرحله ای سفت کنید تا پوسته بلبرینگ به درستی قرار گیرد. سپس از گیج حفرهای برای اندازهگیری سوراخ یاتاقان در چندین نقطه، بهویژه 90 درجه نسبت به خط جدایی استفاده کنید. قطر ژورنال را از قطر سوراخ کم کنید. آنچه باقی می ماند ترخیص روغن شماست.
اگر گیج با سوراخ شماره گیری ندارید، نوار اندازه گیری پلاستیکی یک جایگزین عملی است. یک تکه گیج پلاستیکی را روی سطح یاتاقان قرار دهید، درپوش را نصب کنید، آن را بچرخانید، درپوش را بردارید، و نوار صاف شده را با مقیاس چاپ شده روی پاکت مقایسه کنید. این روش نتیجه مناسبی را به دست میدهد، اما زمانی که به دقت 0.0001 اینچ نیاز دارید، به اندازه گیج حفرهای قابل تکرار نیست.
اندازه گیری فاصله داخلی بلبرینگ
اندازه گیری فاصله شعاعی داخلی در بلبرینگ متفاوت است زیرا توپ ها هنوز داخل هستند. شما در حال اندازه گیری حرکت شعاعی نسبی بین حلقه بیرونی و حلقه داخلی تحت یک نیروی نور هستید. در اینجا روشی است که ما در کارگاه خود زمانی که مشتری درخواست تأیید سریع می کند، دنبال می کنیم.
- بلبرینگ را تمیز کنید و بگذارید به دمای اتاق برسد. هنگام اندازه گیری آن را نچرخانید.
- حلقه داخلی را محکم روی یک سطح تمیز یا روی یک سنبه دقیق نگه دارید.
- یک نشانگر شماره گیری روی حلقه بیرونی قرار دهید. پیستون باید به صورت شعاعی تراز شود.
- حلقه بیرونی را به آرامی به سمت بالا بلند کنید، بگذارید جا بیفتد و نشانگر را روی صفر قرار دهید.
- حلقه بیرونی را به سمت پایین فشار دهید، بگذارید بنشیند و نشانگر را ثبت کنید.
- بلبرینگ را بچرخانید و این کار را در چندین موقعیت تکرار کنید. از میانگین قرائت به عنوان فاصله داخلی شعاعی استفاده کنید.
این روش برای بلبرینگ های شیار عمیق بدون مهر و موم و کم مهر و موم شده کار می کند. اگر مهر و موم نصب شده است، آنها را فقط در صورت نیاز به بازرسی بلبرینگ بردارید. در غیر این صورت از ارزش ترخیص سازنده استفاده کنید. برای راستیآزمایی تولید، توصیه میکنیم از یک دستگاه اندازهگیری فاصله اختصاصی با پیش بارگذاری کنترلشده استفاده کنید، اما روش نشانگر شمارهگیری برای بررسیهای تعمیر و نگهداری به اندازه کافی دقیق است.
برخی از برنامه ها همچنین از فاصله داخلی محوری درخواست می کنند. برای بلبرینگ های شیار عمیق، فاصله محوری به فاصله شعاعی مربوط می شود اما به انحنای مسیر مسابقه بستگی دارد. اگر نقاشی شما فاصله محوری را مشخص کرده است، با حرکت دادن حلقه بیرونی به صورت محوری در حالی که حلقه داخلی را نگه داشته اید، آن را با نشانگر شماره گیری اندازه گیری کنید. این جایگزینی برای اندازه گیری فاصله شعاعی نیست.
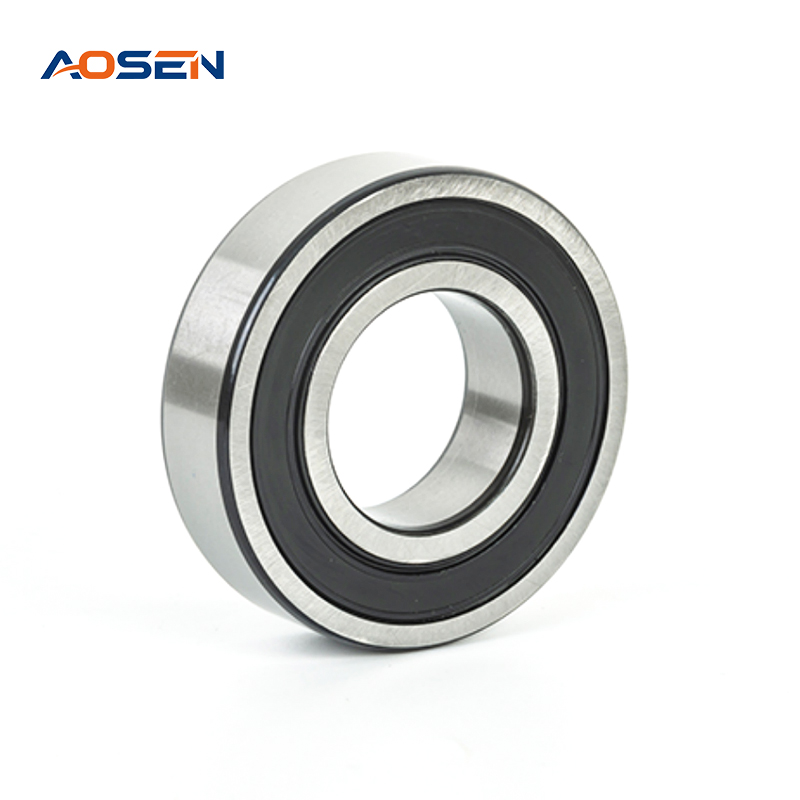 بلبرینگ های شیار عمیق سری 6200 با فولاد GCr15 این بلبرینگ سری 6200 از فولاد GCr15 برای سختی و استحکام خستگی بالا استفاده می کند. این برای برنامه هایی مناسب است که در آن کلاس های فاصله داخلی شعاعی مانند C2، CN، یا C3 باید به دقت برای تناسب و دما انتخاب شوند. مشاهده محصول →
کلاس های ترخیص و معنی اعداد
برای بلبرینگهای شیار عمیق استاندارد، سازندگان فاصله داخلی شعاعی را در کلاسها بیان میکنند. رایج ترین آنها C2، CN (عادی)، C3 و C4 هستند. CN پیش فرض برای بسیاری از برنامه های عمومی است. C2 حرکت داخلی کمتری می دهد و برای استحکام بالاتر مناسب است، اما اگر یاتاقان دارای تداخل مناسب باشد ممکن است گرمای بیشتری تولید کند. C3 فضای اضافی را فراهم می کند و اغلب برای موتورهای پرسرعت یا برنامه هایی با تغییرات دما مشخص می شود. C4 حتی بیشتر برای شرایط سخت کمک می کند.
جدول زیر مقادیر معمولی یک بلبرینگ شیار عمیق 24-30 میلی متری را نشان می دهد. همیشه نمودار ترخیص رسمی را برای اندازه و سری دقیقی که استفاده می کنید بررسی کنید.
| کلاس ترخیص کالا | فاصله تقریبی شعاعی | استفاده معمولی |
|---|---|---|
| C2 | 0-10 میکرومتر | استحکام بالا، بارهای سبک، تناسب کنترل شده |
| CN | 5-20 میکرومتر | موتورهای جنرال، پمپ ها، ماشین آلات استاندارد |
| C3 | 13-28 میکرومتر | سرعت بالاتر، تغییرات دما متوسط |
| C4 | 20-36 میکرومتر | تداخل با سرعت بالا، دمای بالا و بزرگتر مناسب است |
نحوه تناسب پرس تغییر فاصله نصب شده
اندازه گیری فاصله نامناسب تنها نیمی از کار است. هنگامی که یک یاتاقان بر روی یک شفت فشار داده می شود، حلقه داخلی منبسط می شود و فاصله داخلی شعاعی کاهش می یابد. هنگامی که یاتاقان در یک محفظه فشرده می شود، حلقه بیرونی فشرده می شود، که همچنین فاصله را کاهش می دهد. فاصله ای که باید در مورد آن فکر کنید، فاصله باقیمانده پس از نصب است، نه مقدار کاتالوگ قبل از نصب.
به عنوان مثال، یک یاتاقان C3 اغلب برای کاربردهایی با تداخل بر روی شفت انتخاب میشود، زیرا پس از نصب، فاصله موثر به محدوده نرمال نزدیکتر میشود. اگر با یک یاتاقان CN در همان تنظیمات شروع کنید، ممکن است با فاصله داخلی منفی مواجه شوید که باعث افزایش اصطکاک و گرما می شود. این امر به ویژه برای یاتاقان های شیار عمیق فولاد ضد زنگ که در آن استفاده می شوند بسیار مهم است محیط های شیمیایی و آبکاری ، که در آن مقاومت در برابر خوردگی و رفتار دما باید متعادل باشد.
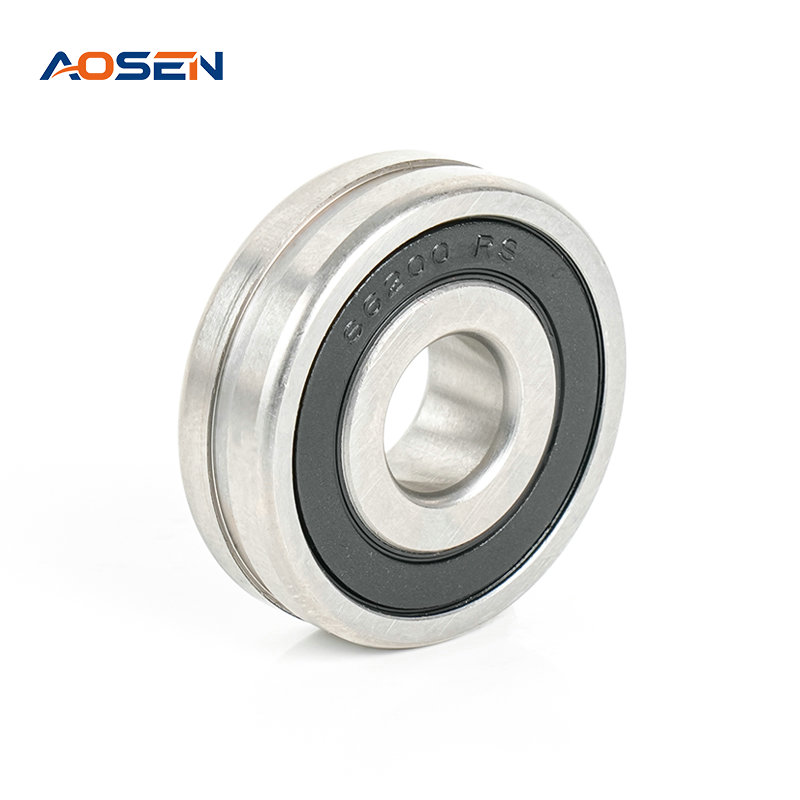 بلبرینگ شیار عمیق فولادی ضد زنگ SS 6200 ZZ/2RS بلبرینگ فولاد ضد زنگ AISI 420 مقاوم در برابر خوردگی که برای شفت های 10 میلی متری طراحی شده است. رفتار پاکسازی آن در محیطهای شیمیایی یا آبکاری آبکاری اهمیت دارد، جایی که کلاس مناسبی مانند C3 به جلوگیری از خلاصی منفی داخلی پس از نصب کمک میکند. مشاهده محصول →
اشتباهات رایجی که باید از آنها اجتناب کنید
هر مهندس خدماتی یک بلبرینگ را به دلیل خطاهای ترخیص غیرقابل اجتناب از کار افتاده است. رایج ترین اشتباهات عبارتند از:
- اندازه گیری بدون تمیز کردن بلبرینگ.
- استفاده از میکرومتر یا گیج حفره ای که اخیراً کالیبره نشده است.
- گرفتن یک خواندن به جای میانگین گرفتن چندین موقعیت.
- فراموش کردن این نکته که گشتاور درپوش یاتاقان و دنباله سفت شدن بر اندازه سوراخ نهایی تأثیر می گذارد.
- فشار دادن یاتاقان بر روی شفت بدون در نظر گرفتن میزان فاصله از دست رفته.
- استفاده از سنج حسگر برای اندازه گیری فاصله شعاعی روی بلبرینگ. سنجهای حسگر برای فاصلههای محوری یا بررسیهای ساده شکاف مناسبتر هستند.
اگر هر یک از اینها آشنا به نظر می رسد، بهترین راه حل این است که یک چک لیست اندازه گیری کوتاه بنویسید و آن را در هر یاتاقان دنبال کنید.
چه زمانی از سازنده بلبرینگ بپرسید
هنگامی که ایمنی و قابلیت اطمینان مهم است، سازنده بلبرینگ باید بتواند مجوزی را که واقعاً دریافت میکنید تأیید کند. در کارخانه ما، کنترلهای کیفیت را کنترل میکنیم و با مشتریان OEM کار میکنیم تا قبل از شروع تولید، کلاس ترخیص مناسب را انتخاب کنیم. اگر قطر شفت، سوراخ محفظه، سرعت، بار، دما و نوع مهر و موم را برای ما ارسال کنید، میتوانیم محدوده فاصله معقولی را توصیه کنیم و آن را در یاتاقانهای نمونه تأیید کنیم.
برای موتورهای فشرده و کاربردهای ابزار، سری 6800 یک انتخاب رایج است و همان اصول اندازه گیری اعمال می شود. تیم ما می تواند با همان نظم و انضباط از شما پشتیبانی کند، چه از بلبرینگ استاندارد و چه از فولاد ضد زنگ استفاده کنید.
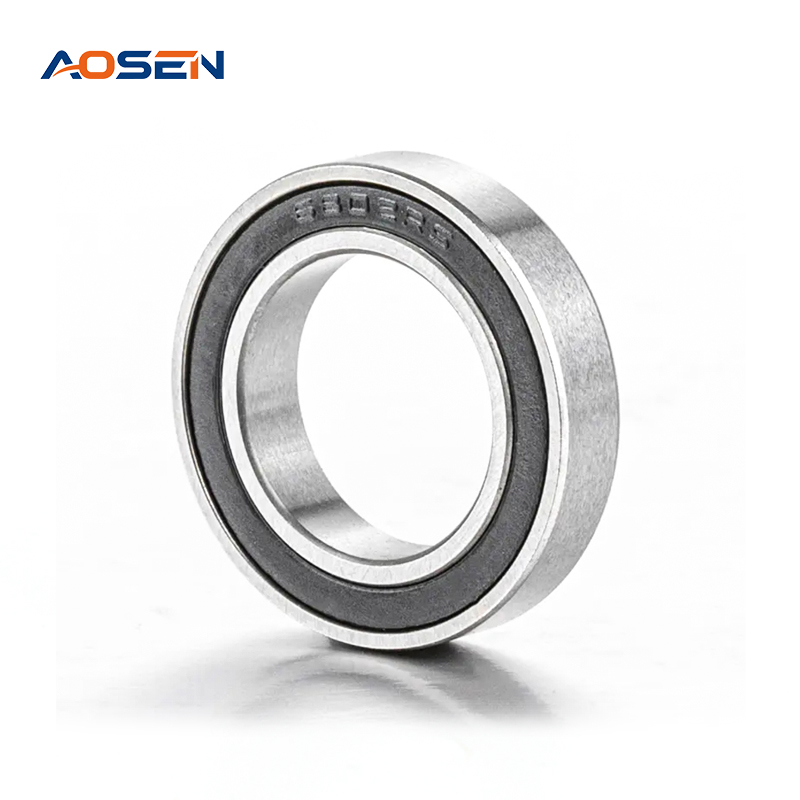 بلبرینگ های شیار عمیق سری 6800 برای کاربردهای فشرده این سری بلبرینگ فشرده بارهای محوری شعاعی و سبک را به طور قابل اعتماد تحمل می کند. ساخته شده از فولاد GCr15، عملکرد پایدار و مقاومت در برابر سایش را ارائه می دهد و آن را به انتخابی معقول برای موتورها و ابزارهایی که اصول ترخیص و اندازه گیری در آنها اعمال می شود تبدیل می کند. مشاهده محصول →
محصولات مرتبط
-
 مشاهده بیشتر
-
 مشاهده بیشتر
بلبرینگ شیار عمیق فولادی ضد زنگ SS 6810 ZZ/2RS
-
 مشاهده بیشتر
بلبرینگ شیار عمیق فولادی ضد زنگ SS 686 ZZ/2RS
-
 مشاهده بیشتر
بلبرینگ شیار عمیق فولادی ضد زنگ SS 687 ZZ/2RS
-
 مشاهده بیشتر
بلبرینگ شیار عمیق فولادی ضد زنگ SS 688 ZZ/2RS
-
 مشاهده بیشتر
بلبرینگ شیار عمیق فولادی ضد زنگ SS 689 ZZ/2RS
-

-
 +86-15990593443
-
 شماره 558 Huancheng West Road، شهر Zhouxiang، شهر Cixi، استان نینگبو، استان ژجیانگ

- لینک های سریع
- دسته بندی محصولات
- بلبرینگ شیار عمیق
- بلبرینگ شیار عمیق فولادی ضد زنگ
- بلبرینگ تماس زاویه ای
- بلبرینگ فلنج
حق چاپ @
Ningbo Aosen Bearing Co., Ltd.

اکنون به ما پیام دهید