

نحوه از پیش بارگذاری یک بلبرینگ: روش های گام به گام و اشتباهات رایج برای جلوگیری از
پیش بار بلبرینگ یکی از آن تنظیماتی است که تا زمانی که مونتاژ داغ نشود، ساده به نظر می رسد. پاسخ کوتاه این است که پیش بارگیری یک یاتاقان به معنای حذف عمدی فاصله داخلی با اعمال بار محوری کنترل شده است، بنابراین عناصر نورد در تماس با مسیرهای مسابقه باقی می مانند. اگر به درستی انجام شود، اسپیندل سفتتر، بیصداتر و دقیقتر میشود. اگر بد انجام شود، گرما، سر و صدا و خرابی اولیه ایجاد می کند. اگر تا به حال به این فکر کرده اید که چرا یک اسپیندل در 20000 دور در دقیقه بی صدا می ماند در حالی که یک اسپیندل ناله می کند، تفاوت اغلب در پیش بارگذاری است. این راهنما شما را از طریق دو روش اصلی پیش بارگذاری راهنمایی میکند، نحوه تصمیمگیری در مورد سطح مناسب و اینکه تکنسینها اغلب در کجا شکست میخورند.
چرا یک بلبرینگ را از قبل بارگذاری کنید؟
به یک دوک فرز فکر کنید که باید کاتر را ثابت نگه دارد در حالی که بار با هر تراشه تغییر می کند. اگر یاتاقان دارای فاصله داخلی باشد، شفت می تواند چند میکرومتر در جهت محوری جابجا شود، ابزار می لرزد و سطح آن تخریب می شود. پیش بارگذاری این شکاف را می بندد و عناصر نورد را تحت شرایط تماس الاستیک ثابت قرار می دهد. دلایل عملی برای پیش بارگیری یاتاقان عبارتند از: بهبود سفتی، کاهش نویز، حفظ موقعیت دقیق محور، جلوگیری از لغزش توپ تحت بارهای سبک، و جبران سایش صندلی یا انبساط حرارتی. دوک های ماشین ابزار، ابزار اندازه گیری و تجهیزات پزشکی برای دقت تکرارپذیر به پیش بارگذاری بستگی دارد.
پیش بارگیری مانند بستن مهره تا زمانی که احساس سفت شدن نداشته باشد، نیست. هدف یک بار داخلی تعریف شده است، نه حداکثر گشتاور. از نظر مهندسی، شما در حال ایجاد فشرده سازی بین حلقه های داخلی و خارجی از طریق عناصر نورد هستید.
پیش بارگذاری موقعیت در مقابل پیش بارگذاری با فشار ثابت
بیشتر سیستم های پیش بارگذاری به دو دسته تقسیم می شوند: پیش بارگذاری موقعیت و پیش بارگذاری با فشار ثابت. پیش بارگذاری موقعیت از اسپیسرها، شیم ها یا مهره های قفلی برای ثابت کردن بلبرینگ ها با فاصله مشخصی از هم استفاده می کند. نیروی پیش بار توسط ابعاد فاصله دهنده نسبت به عرض یاتاقان قفل می شود. پس از نصب، سیستم نمی تواند حرکت کند. پیش بارگذاری با فشار ثابت از یک فنر مانند فنر موجی یا فنر سیم پیچ برای فشار دادن حلقه های یاتاقان به هم استفاده می کند. فنر نیروی اعمال شده را تقریباً ثابت نگه می دارد حتی زمانی که یاتاقان و شفت با دما رشد می کنند.
هر دو روش در بلبرینگهای تماسی زاویهای رایج هستند زیرا خط تماس بین توپ و راه آهن یک پیشبار محوری را به یک سختی شعاعی قابل پیشبینی تبدیل میکند. برای پیشینه بیشتر در مورد این نوع بلبرینگ، ما را ببینید راهنمای بلبرینگ تماس زاویه ای . پیش بارگذاری موقعیت، استحکام بالایی می دهد، اما می تواند هنگامی که گرما شفت را منبسط می کند، یاتاقان را بیش از حد بارگذاری کند. پیش بارگذاری با فشار ثابت در کاربردهای پرسرعت بخشنده تر است زیرا نیرو با افزایش دما بالا نمی رود. هنگام سفارش یاتاقان های تماس زاویه ای برای مجموعه های از پیش بارگذاری شده، تحمل عرض و موازی بودن بیشتر از ابعاد سوراخ اسمی اهمیت دارد. مجموعه جفت منطبق از کارخانه مونتاژ را ساده می کند و به اشتراک گذاری بار ثابت می دهد.
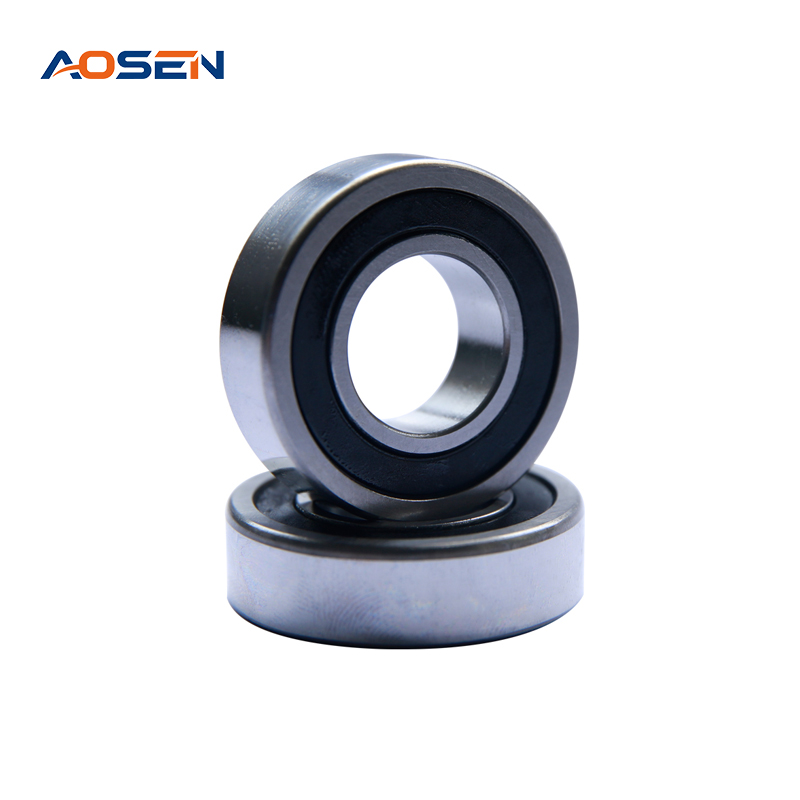 بلبرینگ تماس زاویه ای سری 7000 برای کاربردهای با سرعت بالا با زاویه تماس 15 درجه، این بلبرینگ های دقیق برای ماشین آلات پرسرعت و کم صدا مناسب هستند. آنها به خوبی با پیش بارگذاری سبک مورد بحث در نزدیکی جفت می شوند و استحکام و اصطکاک کم را برای دوک ها ارائه می دهند. مشاهده محصول →
نحوه مقایسه دو روش
| ویژگی | موقعیت پیش بارگذاری | پیش بارگذاری با فشار ثابت |
|---|---|---|
| منبع پیش بارگذاری | اسپیسر یا شیم ثابت | فنر یا عنصر الاستیک |
| سفتی | بالا | متوسط |
| پاسخ حرارتی | تمایل به افزایش با گرما دارد | تقریبا ثابت می ماند |
| استفاده معمولی | بالا-rigidity spindles | بالا-speed or variable loads |
نحوه تعیین پیش بارگیری مناسب
انتخاب پیش بار مناسب بیشتر به کاربرد بستگی دارد تا گشتاور. پیش بارگذاری سبک معمولاً برای تجهیزات حساس به نویز که با سرعت بالا کار می کنند، مانند موتورهای الکتریکی کوچک کافی است. پیش بارگذاری سنگین برای کاربردهایی در نظر گرفته شده است که سفتی بیش از گرما مهم است، مانند دوک های ماشین ابزار. یک رویکرد عملی این است که از توصیه سازنده یاتاقان برای چیدمان معین شروع کنید، سپس با گشتاور گسسته یا انحراف محوری تأیید کنید. در یک جفت تماس زاویه ای، یک تغییر کوچک در گشتاور مهره قفل می تواند بار داخلی را به طور قابل توجهی تغییر دهد، بنابراین همیشه از آچار گشتاور استفاده کنید و مقدار نهایی را ثبت کنید. هنگامی که سری بلبرینگ صحیح از قبل نصب شده باشد، کشش اندازه گیری شده باید حداقل در دو دور کامل صاف باشد.
یک قانون مفید این است که پیش بارگیری سبک تر برای سرعت و پیش بارگذاری سنگین تر برای استحکام است. در بسیاری از سری های رایج، تفاوت بین پیش بارگذاری سبک و متوسط تنها چند میکرومتر تداخل است. اگر برگه اطلاعات سازنده در دسترس نیست، از ترازو فنری استفاده کنید و گشتاور اصطکاک را در حالی که حلقه بیرونی را به آرامی میچرخانید، اندازه بگیرید. این یک خط پایه قابل تکرار می دهد. افزایش دمای عملیاتی در ساعت اول حکم نهایی است. اگر محفظه بیش از 20 درجه سانتیگراد بالاتر از محیط قرار گرفت و مدام بالا رفت، قبل از اینکه آسیب بیشتری ظاهر شود، پیش بار را کاهش دهید.
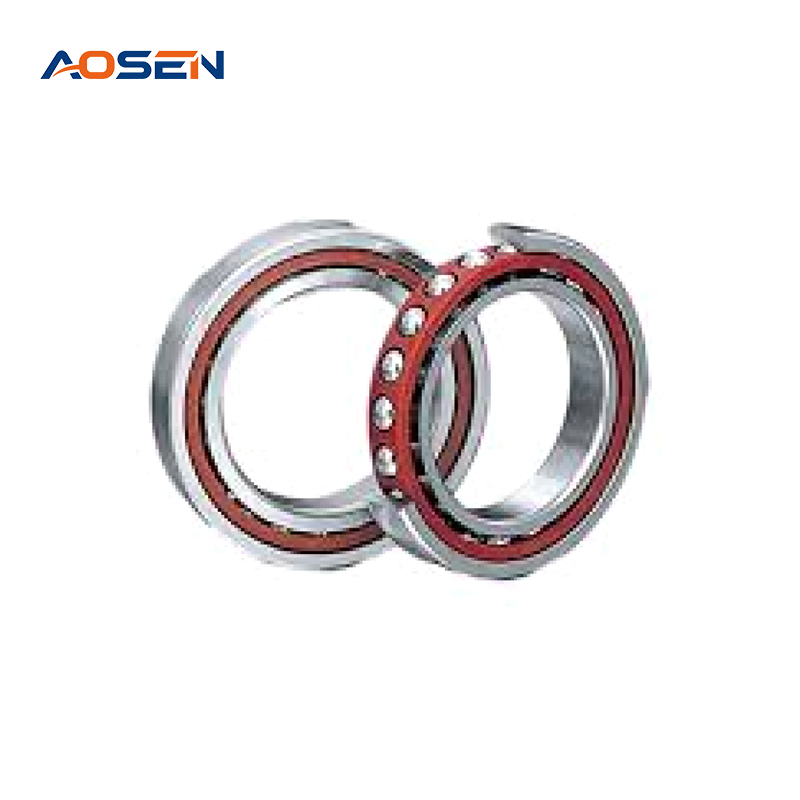 بلبرینگ تماس زاویه ای سری 7200 برای بارهای سنگین این سری با داشتن زاویه تماس بزرگتر، بارهای محوری قابل توجه و استحکام بالا را تحمل می کند. ایده آل برای زمانی که پیش بار سنگین تر و سفتی اولویت دارند، همانطور که در راهنمای اطراف ذکر شده است. مشاهده محصول →
مراحل پیش بارگذاری گام به گام
هنگامی که پیش بارگذاری هدف مشخص شد، از طریق مونتاژ به ترتیب ثابت کار کنید. همین ترتیب برای بیشتر آرایشهای اسپیندل، موتور و گیربکس صدق میکند.
- شفت و محفظه را تمیز کنید، سپس تمام سطوح تماس و گوشه های شانه را جدا کنید. کثیفی زیر حلقه داخلی یا خارجی اندازه گیری پیش بارگذاری را مخدوش می کند و می تواند سطوح نشیمنگاه را خراش دهد.
- کدهای چیدمان بلبرینگ را بررسی کنید. برای جفت های همسان، آرایش DB، DF یا DT باید دقیقاً همانطور که علامت گذاری شده است نصب شود. معکوس کردن یک جفت جهت زاویه تماس و رفتار پیش بارگذاری را تغییر می دهد.
- جفت یاتاقان و هر گونه فاصله یا شیم را روی شفت قرار دهید. حلقه ها را با نقاط تماس راه آهن در یک راستا نگه دارید. یک فاصله دهنده نامناسب باعث بار ناهموار روی توپ ها می شود.
- مهره قفلی یا مهره گیره را به تدریج و به تدریج سفت کنید. بعد از هر مرحله بلبرینگ را بچرخانید. مقاومت باید به آرامی افزایش یابد، نه اینکه در یک موقعیت زاویه ای گرفتار یا چسبیده شود.
- پیش بارگیری حاصل را اندازه گیری کنید. این را می توان با بررسی جابجایی محوری با یک نشانگر شماره گیری، یا با اندازه گیری گشتاور شکست یاتاقان تحت یک بار محوری مشخص انجام داد.
- پس از سفت شدن نهایی، شفت را با دست بچرخانید. باید به آرامی با کشش یکنواخت کمی بچرخد. سپس مونتاژ را با سرعت کم اجرا کنید و مراقب افزایش دما باشید.
پس از هر مرحله از بررسی چرخش صرفنظر نکنید. اسپیسرها اگر مربع نباشند، میتوانند اعوجاج کنند، و این معمولاً بهعنوان یک نقطه تنگ ظاهر میشود که در هر چرخش با همان زاویه محور ظاهر میشود. اگر پیش بارگذاری خارج از محدوده مورد انتظار است، آن را متوقف کرده و علت را اصلاح کنید، مهره را به زور سفت نکنید.
اشتباهات رایج و نکات کاربردی
بیشتر مشکلات میدانی به چند اشتباه تکراری بازمی گردد. سفت شدن بیش از حد معمول ترین است: یک تکنسین پیش بارگذاری را به عنوان نیروی گیره معمولی در نظر می گیرد و در نهایت با یک دوک ختم می شود که به سرعت داغ می شود. گرما حلقه و شفت داخلی را منبسط میکند، که بار پیشبار را بیشتر افزایش میدهد و یک فرار حرارتی ایجاد میکند. اشتباه دیگر نادیده گرفتن رشد حرارتی شفت است. چند میکرومتر انبساط به طور قابل توجهی بار روی یک جفت از پیش بارگذاری شده را افزایش می دهد.
روغن کاری نیز تصویر را تغییر می دهد. گریس بیش از حد در هنگام راهاندازی، گشتاور گسست را افزایش میدهد و گریس اشتباه میتواند پیشبارگیری صحیح را تا زمانی که دستگاه کار کند پنهان کند. هرگز از یاتاقانی که با برنلینگ کاذب کار کرده است دوباره استفاده نکنید: هنگامی که مسیرهای مسابقه فرورفته شدند، هیچ تنظیم پیش بارگیری صافی آن را باز نمیگرداند. اولین علامت مشکل معمولاً افزایش مداوم دما است، بنابراین ثبت دمای بلبرینگ در طول اجرای اولیه ارزش تلاش کوچک را دارد.
پیش بارگیری یک بلبرینگ یک مقدار مهره قفلی نیست. این یک تصمیم سیستمی است که نوع یاتاقان، فاصله، نرخ فنر، دمای عملیاتی و روانکاری را به هم متصل می کند. مسیر قابل اعتماد انتخاب یاتاقان های طراحی شده برای پیش بارگیری، نصب آنها در آرایش صحیح و بررسی نتیجه با کشیدن، گشتاور و بررسی دما است. بهترین روش راهاندازی در جهان نمیتواند هندسه ناهماهنگ مسیر مسابقه را جبران کند، بنابراین یک تامینکننده با کنترل کارخانه و بازرسی کیفیت انتخاب مناسبی است. بلبرینگ های تماس زاویه ای ما با سازگاری عرض مورد نیاز برای پیش بارگذاری قابل پیش بینی ماشین کاری می شوند. از کسی بخرید که بتواند داستان تلورانس را توضیح دهد و پشت فرآیند تولید ایستاده باشد.
محصولات مرتبط
-
 مشاهده بیشتر
-
 مشاهده بیشتر
بلبرینگ شیار عمیق فولادی ضد زنگ SS 6810 ZZ/2RS
-
 مشاهده بیشتر
بلبرینگ شیار عمیق فولادی ضد زنگ SS 686 ZZ/2RS
-
 مشاهده بیشتر
بلبرینگ شیار عمیق فولادی ضد زنگ SS 687 ZZ/2RS
-
 مشاهده بیشتر
بلبرینگ شیار عمیق فولادی ضد زنگ SS 688 ZZ/2RS
-
 مشاهده بیشتر
بلبرینگ شیار عمیق فولادی ضد زنگ SS 689 ZZ/2RS
-

-
 +86-15990593443
-
 شماره 558 Huancheng West Road، شهر Zhouxiang، شهر Cixi، استان نینگبو، استان ژجیانگ

- لینک های سریع
- دسته بندی محصولات
- بلبرینگ شیار عمیق
- بلبرینگ شیار عمیق فولادی ضد زنگ
- بلبرینگ تماس زاویه ای
- بلبرینگ فلنج
حق چاپ @
Ningbo Aosen Bearing Co., Ltd.

اکنون به ما پیام دهید